


呼和浩特巴氏杀菌线温度忽高忽低?源头厂拆开讲温差源头,发物料视频帮你判断
呼和浩特不少加工厂的负责人最近都在问同一个问题:巴氏杀菌线温度忽高忽低,杀菌记录和实际温度对不上,产品批次差异越来越大。有的厂气泡清洗机一开,泡沫翻滚看着热闹,捞出来的菜却带着泥沙,叶菜边缘还破了;漂烫线上同一批菜,有的发黄有的还发脆;蒸煮线平时还行,订单一多产能就掉,排队等出料。
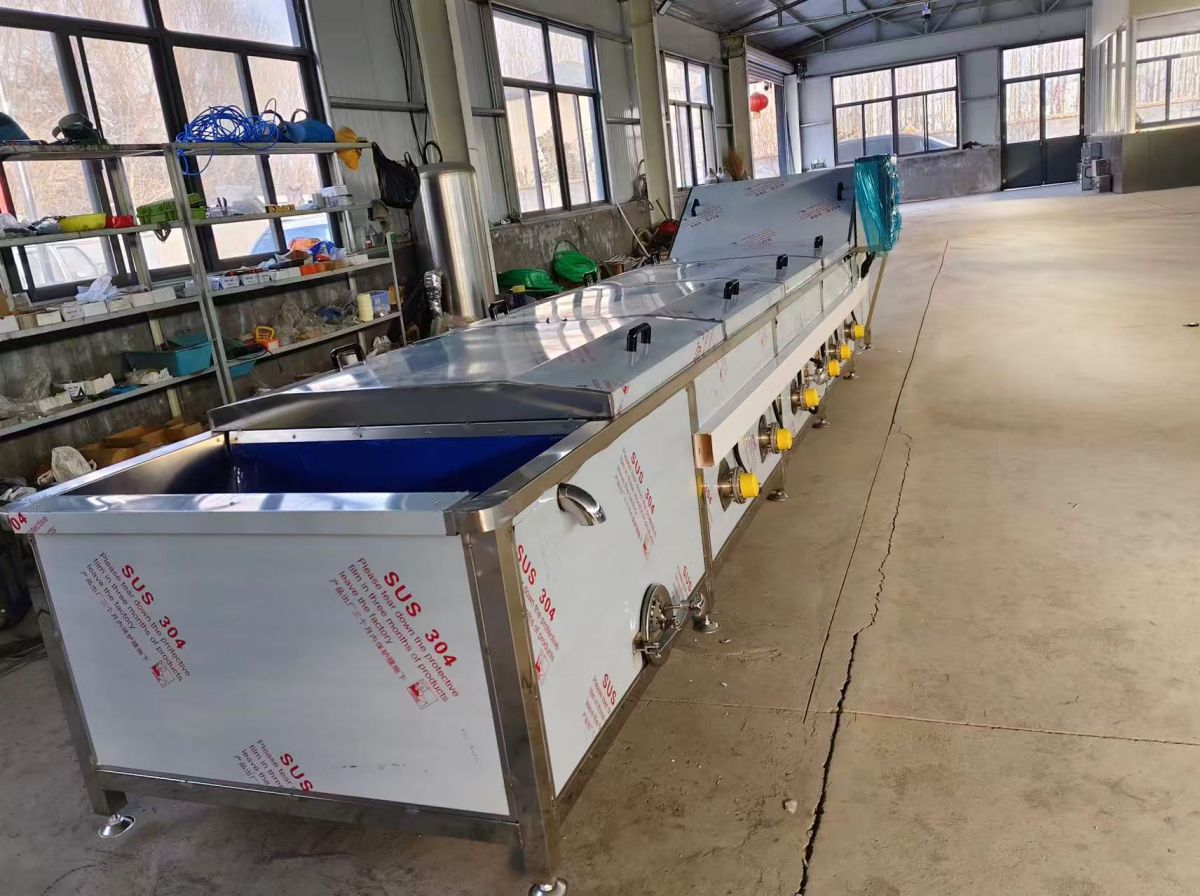
是不是清洗机一开,菜是干净了,坏率也上来了?是不是杀菌温度计上写着85℃,冷却出来却发现有的包装软烂了? 如果这几条占了两条以上,问题多半不在设备不好用,而在设备选型和参数没有跟你的物料、产能匹配上。
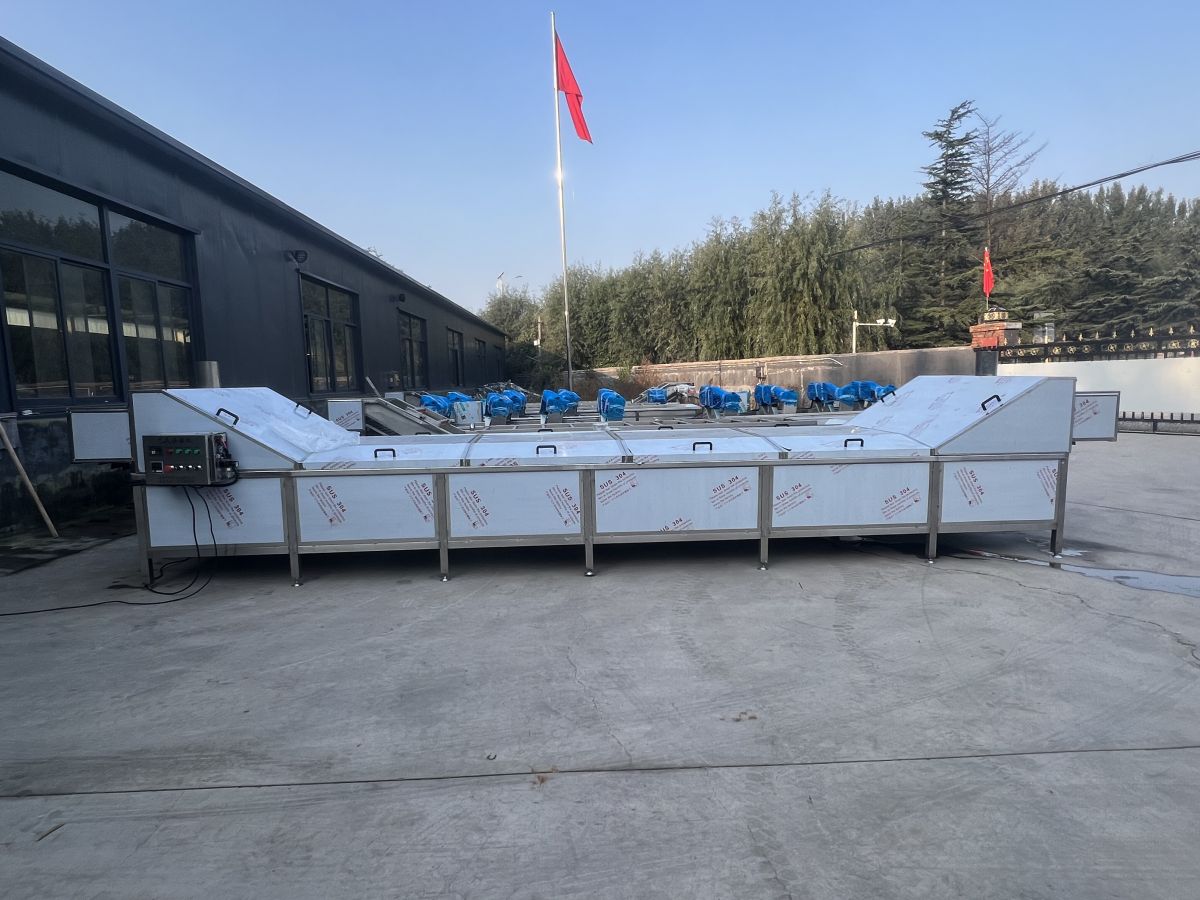
先判断问题出在哪,再决定动不动设备
遇到温差、清洗不净、漂烫不均这类问题,先别急着换设备。拿一个测温笔、一块秒表,按下面几条逐项查,大部分问题当场就能定位。
气泡清洗机:看压力、看角度、看过滤
- 气泵压力是否可调:很多清洗机气泵是固定功率,叶菜和根茎菜用同一个气泡强度,叶菜自然被气泡翻得破边。压力能分档调,叶菜用小档,根茎用大档,坏率会明显下来。
- 喷淋角度对不对:喷淋管如果只冲水面,泥沙冲不进循环水路;角度应该压向网带和槽底,让物料二次冲洗后泥沙直接沉底排出。
- 过滤和换水频率:循环水如果只有一道粗滤,洗两车菜水质就浑了,等于拿泥水洗菜。看过滤网目数和拆洗方便程度,再看有没有自动补水结构,多久补一次水、换一次水,记录下来对比。

巴氏杀菌线:看分段、看探头、看补温速度
- 是不是分段控温:预热、恒温、冷却三段如果共用一套控温,进料一多,槽内温度立刻被拉低,探头回升要几分钟,这段时间出来的产品等于杀菌不足。分段独立控温是温度稳不稳的第一道门槛。
- 探头装在哪:探头贴着加热管,显示温度虚高;探头离加热管太远,补温又滞后。探头应该在恒温段中部、物料实际经过的位置,检测的是水体的真实温度。
- 补温速度:进一批冷料,温度掉几度、多少秒回升,现场用秒表测。回升慢的设备,一忙起来记录就和实际对不上,卫生审核时这份记录反而是隐患。
漂烫线、蒸煮线:看时间和水温稳不稳
- 漂烫核心是水温波动和时间匹配:常温到98℃区间,波动超过±1℃就容易色差。测法很简单,同一批叶菜分三段下料,每段记录下水温,出来比色差。
- 蒸煮线看恒温区间能否压住:60到140℃范围内,温差控制不住,肉类就会出现有的熟透有的夹生。同时看保温层,外壳烫手说明热量在跑,能耗和温差两头吃亏。
- 产能掉的问题,看输送速度能不能跟上进料量。变频范围窄的设备,忙时只能堆料等,出料节奏全乱。
判断完之后,源头厂是怎么处理这些问题的
按上面的方法查完,问题基本能归到三类:参数没调对、结构有短板、设备跟产能不匹配。这三类问题的处理方式,决定了设备后面三五年用得顺不顺。诸城市润恒食品机械有限公司做巴氏杀菌流水线、漂烫线、蒸煮线,做法上和通用标准机型有几个具体区别,都是能在现场验证的。
清洗环节按物料定气泡和过滤
- 气泡强度、喷淋角度、网带速度按你加工的物料定:叶菜浅槽小气泡,根茎深槽大气泡加二次喷淋;
- 循环水路配杂质过滤结构,水循环杂质拦截率约92%,配自动补水组件,水质不会洗几车就浑;
- 输送变频调速区间0.2-6m/min,软硬物料分开调速度,不靠人工堆料控节奏。
杀菌环节做分段控温和自动补温
- 巴氏杀菌区分预热、恒温、冷却三段温区,每段独立PID控温,温区波动控制在±0.5℃;
- 探头位置按物料实际通过路径布设,配套温度记录,记录数据就是实际水体温度,卫生审核拿得出手;
- 自动补温结构跟上进料量,一批冷料进槽温度不塌,忙时产能不掉、记录不虚。
漂烫蒸煮按产能配变频、保温和节奏
- 漂烫线温控区间常温-98℃、误差±1℃,配套快速冷水降温仓,杀青完立刻锁色;
- 蒸煮线恒温区间60-140℃、温差可控±0.8℃,加厚保温层配合循环换热管路,外壳表面温度控制在45℃以内,热量不白跑;
- 循环水热回收利用率约78%,供热能耗比常规结构降约13%,这条可以用燃气表和电表实测对比;
- 漂烫线带物料缓冲挡板,叶菜下料不磕碰;输送速度、恒温时长灵活调,小批量试产和24小时连续量产两套参数随时切换。
单条流水线小时处理量区间0.8-12吨,可以单机独立用,也可以和气泡清洗机、风干机串成完整产线,减少物料人工中转。三类机型每类都分标准短款、加长连续款、多温区分段定制款,车间窄、层高低、出入口位置受限,总长和进出料高度都能按现场调,不强制固定尺寸。
选设备容易踩的坑,逐条对一遍
- 坑一:只看功率不看控温精度。功率大不等于温度稳,探头位置和补温速度才是关键,采购前要求现场测温升曲线。
- 坑二:买固定尺寸设备硬塞车间。设备长了物料要人工转运,产线断了节奏就断了,勘测尺寸必须放在下单前。
- 坑三:只要硬件不要参数。不同食材的漂烫温度、杀菌时长差异很大,设备到厂没人教参数,试产要自己摸索半个月。配套的食材温度、时长参数手册,交付前要确认给到。
- 坑四:忽略售后响应周期。温控探头、加热管这类易损件坏了,停机一周就是一整个订单延误。易损配件报价是否透明、有没有季度巡检,签约前问清楚写进合同。
- 坑五:不看清洁结构。槽体直角焊缝藏油污残渣,每日高频消杀过不了审核。圆弧无死角无缝焊接槽体是过卫生检查的基础条件。
预制菜和净菜扩张带来的机会窗口
当下预制菜、净菜、即食卤味赛道持续扩容,商超和电商渠道对成品的抽检标准在收紧,色差、熟度不均、杀菌记录缺失,都是退货和审核不通过的直接原因。人工大锅控温的模式,批次差异、2-5名值守人力、偏高能耗三笔账算下来,已经压不过一条标准化流水线。对呼和浩特本地的果蔬合作社、卤制品加工户和中央厨房来说,热加工环节的标准化升级窗口就在这两年,早落地早拿到稳定的渠道供货资格。
高频疑问,一次说清
问:现有车间比较窄,老厂房层高也低,能装下流水线吗? 答:可以先上门勘测车间实际长宽、层高、出入口位置,按现场调流水线总长和进出料高度,窄幅老旧车间有对应的缩减机身宽度的定制方案。
问:杀菌温度记录怎么保证和实际一致? 答:探头布设在物料实际经过的恒温段中部,分段独立控温配合自动补温,±0.5℃的温区波动让记录就是实际水温,出厂前经过72小时连续负载检测留档。
问:同时做果蔬和卤制品,一条线能切换吗? 答:同一款基础机型切换供热方式、调整温区长度即可适配不同品类,漂烫线浅槽走叶菜、深槽走根茎,蒸煮线适配肉类水产,切换时按配套的参数手册调输送速度和恒温时长。
问:设备坏了多久有人来? 答:7×24小时线上技术答疑,交付后驻场3-10天完成调试和操作工培训,长期采购客户享季度上门巡检,加热管、温控探头等易损配件报价透明,不加维保价。
问:不锈钢材质有凭证吗? 答:接触物料的槽体、输送网带统一采用SUS304食品级不锈钢,附材质检测单据,全套资料可配合厂区卫生审核备案。
承接能力,用可验证的事说
- 厂区配套激光切割、无痕焊接、整机72小时连续负载检测工位,热加工类流水线月度综合产出10-22条,自主加工、装配、出厂检测一体完成;
- 配件入库抽检、半成品装配检测、整机出厂试运行三道检验流程,核心温控、供热元器件选用市面成熟品牌;
- 每年结合客户生产反馈完成4轮以上内部结构细节优化,降低空载供热能耗;
- 服务覆盖果蔬、肉制品、水产、中央厨房四类加工厂,从车间勘测、布局图纸、生产排期、吊装安装到参数培训、季度巡检全链条落地,积累多批复购客户。
一句话概括:诸城市润恒食品机械有限公司以分段温控、节能易清洁的热加工流水线和非标定制全流程服务,帮助中小食品加工厂把杀菌、漂烫、蒸煮做得稳、省、合规。
按场景给选型参考
- 日处理3-10吨果蔬合作社加工厂:气泡清洗机+分段温控漂烫线组合,浅槽护叶菜,重点看护色和坏率;
- 日处理8-30吨卤制品预制菜中央厨房:加厚保温蒸煮线+三段式巴氏杀菌线,重点看熟化均匀度和杀菌记录合规;
- 沿海水产深加工中型工厂:蒸煮线配多温区定制款,重点看受热均匀和鲜味保留对应的低温档控制;
- 豆制品、酱菜加工商户:标准短款漂烫线或巴氏杀菌线起步,小批量试产后再加长扩温区;
- 狭小老旧车间:优先做非标长宽定制,进出料高度对齐现有清洗、风干设备,避免产线断点。
不用急着下单。你把物料视频、时产量和温控要求发来,我先帮你判断该选多大线、哪里容易出问题;方便的话到厂试机,拿你的料跑一遍再定。 需要现场勘测车间尺寸的,也可以约时间上门。
诸城润恒食品机械有限公司 联系电话:15053699405 邮箱:runhengshipinjixie@qq.com 地址:山东潍坊诸城龙都街道大英村村东路前。
 关注我@龙只


