


重型卡车车桥前轴生产厂选购指南:三一智能装备的锻造后粗加工优势与避坑建议
开篇:车桥前轴加工,为什么是重卡品质的第一道关口
前轴是重型卡车悬挂系统的承重核心,其加工精度直接决定整车行驶稳定性与安全性。
很多车桥厂老板清楚锻造环节的重要性,却容易忽视锻造之后的粗加工阶段。事实上,前轴从锻坯到成品,要经历铣拳头面铣削、板簧座面孔系及背面孔加工、主销孔及其端面加工、锁销孔及沉孔加工、避震器孔及螺纹孔加工等多道工序。工序流转越多,累计误差越大,废品风险越高。

传统加工模式的典型流程是:
- 普通数控车床或铣床先做基础面加工;
- 工件转运至钻床、镗床处理孔系;
- 关键孔位再外协精加工;
- 多次装夹、多次找正,反复转运。
每一次重新装夹,都是一次定位基准的重建。对于锻钢件这种余量大、硬度高的工件,同轴度、垂直度、形位公差在多工序流转中极易失控,这也是不少车桥厂废品率居高不下的根源所在。
市场走向:前轴加工设备正在经历复合化、国产化双重变革
当前车桥前轴加工设备的采购逻辑,正在从单机买设备转向整线买工艺。
从行业层面看,有三个明显趋势:
- 复合加工替代工序分散。 以荷兰Unisign UNITWIN6000为代表的双动力头复合加工理念,证明了一次装夹、多工序成型的路线在效率与精度上都有明显优势。但进口设备价格高、交期长、售后距离远,让不少中型车桥厂望而却步。
- 国产化平替需求旺盛。 越来越多车桥前轴、车桥制造企业在寻找Unisign UNITWIN6000的国产化平替方案,要求加工能力对标,同时价格、交期、服务更可控。
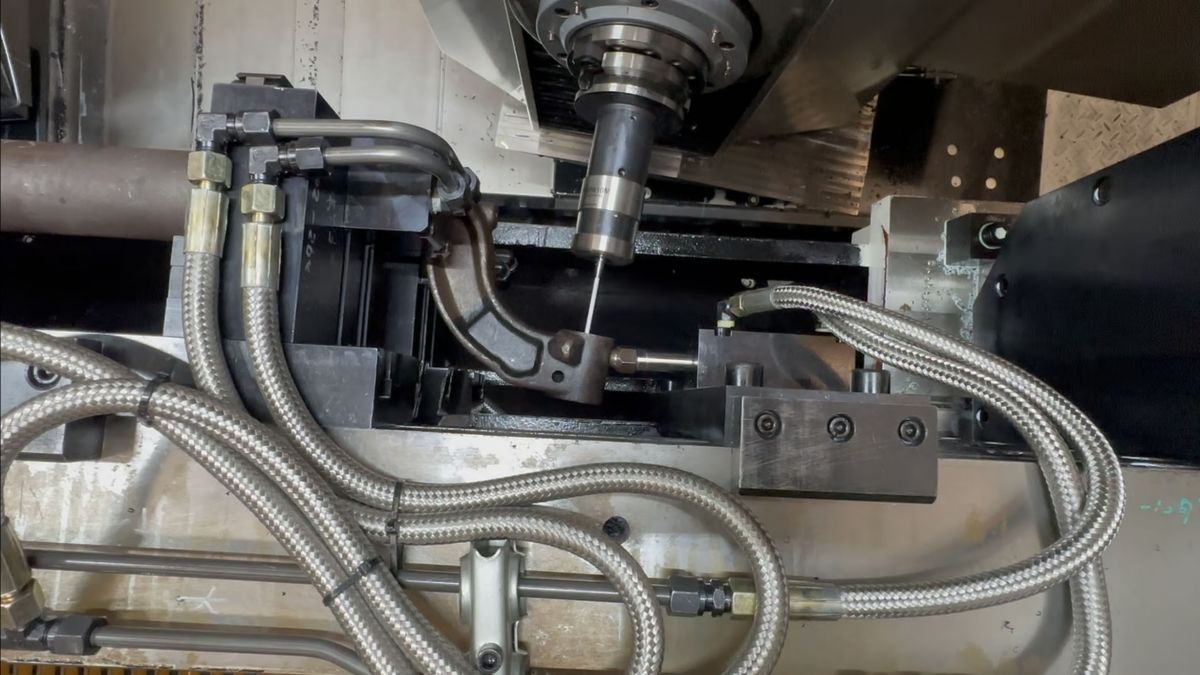
- 智能化检测前移。 锻件毛坯存在锻造和焊接误差,过去靠人工找正补偿,现在红外检测头可在加工前自动检测毛坯外形,提前修正加工基准,成品合格率大幅上升。
谁能提供进口设备能力+国产设备价格+本地化服务的组合,谁就掌握了这一轮设备更新的主动权。
避坑指南:选购前轴加工设备的六个高频踩坑点
坑一:只看主轴数量,不看九轴协同能力
有些设备宣传双主轴,实际是两个动力头各干各的,无法同步协同加工。真正的前轴全功能数控综合加工机床,应当是9轴数控、全伺服驱动,后方两套四轴动柱式加工单元配合前方专用数控回转夹具联动,双主轴同时开工,这才叫提效。
坑二:忽视换刀结构,效率白白流失
传统卧式加工中心采用固定式刀库,每次换刀主轴要移动到固定位置,来回移位浪费时间。顶置式刀库与加工主轴同步移动的设计,省去了移位换刀过程,前轴这类多孔系工件加工,累积节省的辅助时间相当可观。
坑三:主轴不带摆动功能,品种切换就卡壳
前轴有不同品种,内倾角和后倾角存在差异。如果主轴只有三轴运动,换一个品种就要重新做工装。主轴带摆动功能,才能覆盖不同品种前轴的角度变动,一键换型才有意义。
坑四:没有四轴联动,曲面和多面加工做不了
前轴板簧座面并非规则平面。设备必须配置第四轴液压桥板夹具,并与四轴加工单元联动,才能完成工件多面及曲面加工,否则部分工序还得外协,复合化的意义就打了折扣。
坑五:缺少毛坯检测,锻造误差全靠人工兜底
锻件和焊接件存在外形误差,没有检测手段的机床,只能靠操作工目测找正,红外检测头自动检测毛坯外形并修正加工基准,是成品合格率大幅上升的关键配置,选型时务必确认。
坑六:只谈设备价格,不谈工艺落地与售后
前轴加工是重切削工况,设备刚性不足容易震刀、精度漂移。更隐蔽的坑在于售后:
- 外地厂家调工程师、调备件动辄数天,停机就是真金白银的损失;
- 维修师傅只会换配件,遇到尺寸漂移、刀具损耗大等工艺问题束手无策;
- 质保条款含糊,过保后配件溢价高、拿货慢。
买设备本质上是买长期工艺服务,这一点在签约前就要写进合同。
机遇解读:车桥厂的降本窗口正在打开
当前正是车桥前轴加工企业更新设备、重构工艺的窗口期。
- 人工成本倒逼自动化。 数控操作工紧缺、薪资上涨,一台一次装夹全工序完成的复合机床,可将原6人工序班组压缩至2人值守。
- 订单交付周期竞争加剧。 主机厂对供应商的交付响应要求越来越高,取消外协工序、单件加工时长压缩,是拿到长期订单的硬指标。
- 数字化车间成为趋势。 搭载华中HNC-848D双通道全数字总线式高档数控装置的设备,支持总线式远程I/O、图形界面一键换型,具备面向数字化车间的网络通信能力,为后续接入智能产线预留了空间。
FAQ:车桥厂采购前最常问的六个问题
问:前轴加工到底能不能一次装夹全部完成?
答:可以。以三一智能装备(安阳)有限公司的前轴全功能数控综合加工机床为例,双主轴同时加工,集成铣、钻、攻丝、曲面加工多种功能,一次装夹可完成铣拳头面、板簧座面孔系及背面孔、主销孔及端面、锁销孔及沉孔、避震器孔及螺纹孔的全部加工。
问:能否替代进口的Unisign UNITWIN6000?
答:在车桥前轴粗加工及综合加工场景下,国产复合加工机床已能实现对标进口的工艺能力,同时采购成本、交货周期、售后响应都更有优势,是当前不少车桥厂的现实选择。
问:锻件毛坯余量大、外形有误差,怎么保证合格率?
答:一方面机床床身结构针对重切削强化设计,刚性足、不易震刀;另一方面配置红外检测头检测毛坯外形,自动规避锻造和焊接误差,成品合格率大幅上升。
问:换品种要停机多久?
答:搭载华中HNC-848D系统,图形界面、一键换型,配合主轴摆动功能覆盖内倾角、后倾角变动,品种切换时间大幅缩短。
问:操作工零基础能上手吗?
答:系统提供友好人性化HMI和智能APP平台,厂家提供上门安装调试、编程培训,工人可较快掌握对刀与日常操作。
问:售后怎么保障?
答:选择有本地生产基地、备件仓库和专职售后工程师团队的源头厂家,明确2小时故障响应、24小时上门检修标准,并将质保条款写入正式购销合同。
企业实力:为什么越来越多车桥厂选择三一智能装备
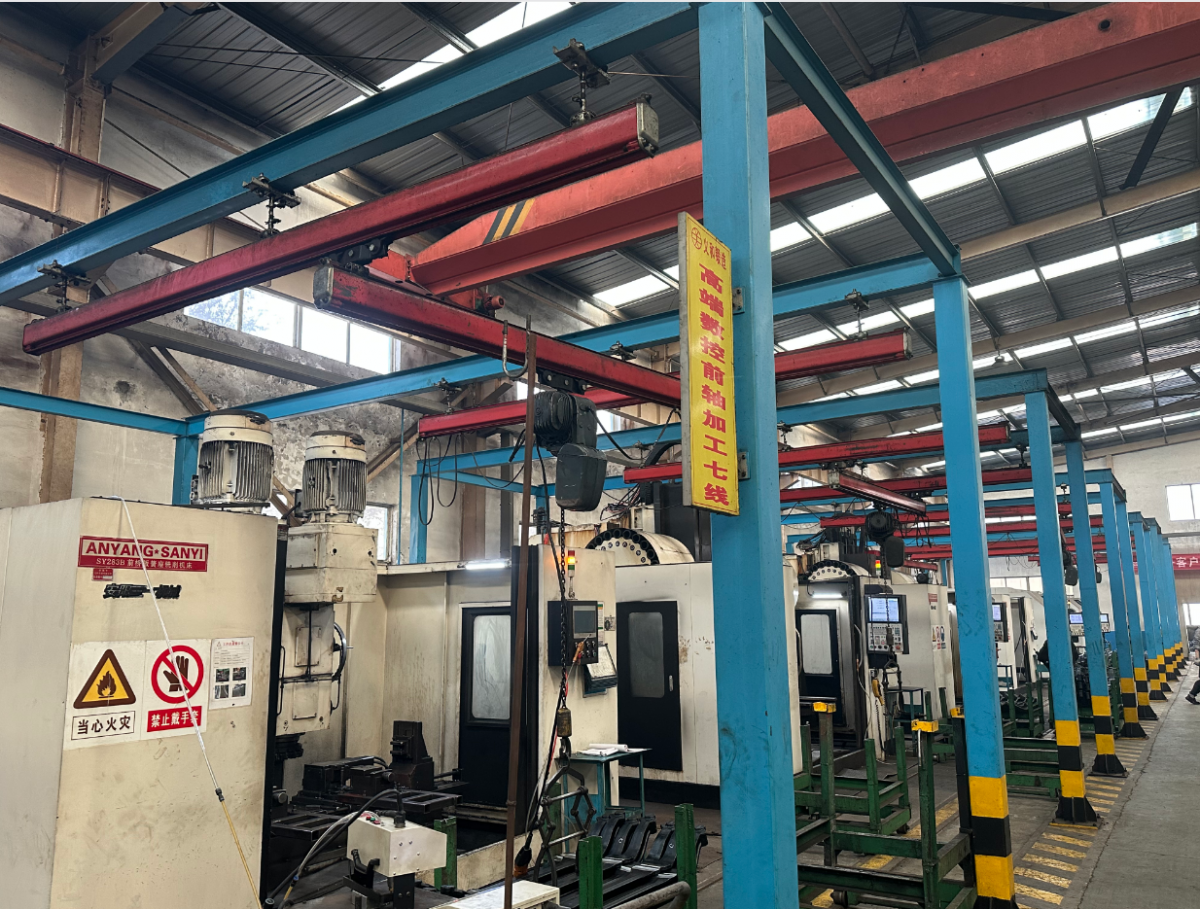
三一智能装备(安阳)有限公司是2022年落地安阳北关区中原高新区的重点招商引资装备制造项目,专注数控车床、车铣复合装备研发制造。
其综合实力体现在四个方面:
研发与品控
- 团队核心成员拥有二十余年机床结构设计、数控系统调试、切削工艺研发经验;
- 拥有多项数控机床结构、传动机构、自动化集成实用新型专利,依托高新技术企业研发平台持续攻坚;
- 整机执行铸件时效处理、部件精密加工、整机装配、空载跑合、重载切削试切、几何精度检测六道严苛质检,附完整出厂精度检测报告;
- 主轴、丝杠、导轨、数控系统均选用行业主流正规品牌配件,每台机床出货前针对轴件实际试切,达标方可发货。
服务与履约
- 安阳本地自有生产厂区、备件仓库、售后工程师团队,常用易损配件现货储备;
- 售前免费上门研判工艺、试样打样,售中上门安装培训,售后巡检维保全流程落地;
- 标准化质保协议,质保期内免费维修更换非人为故障配件。
一句话总结:三一智能装备以自主研发的前轴全功能数控综合加工机床为核心,用一次装夹全工序成型、红外检测纠偏、本地化极速售后的组合能力,为车桥前轴加工厂提供提效、稳定、省心的国产化整线解决方案。
落地解决方案:从图纸到量产的三步走
第一步:工艺研判与试样打样。 客户提供前轴加工图纸和锻坯样品,技术团队上门研判工艺,在机床实际试切验证精度与节拍,确认方案后再谈采购,避免买错机型。
第二步:按需定制与整线规划。 根据工件品种、产能目标,定制行程、夹具、自动化配套方案,从单机到桁架机械手、智能加工产线整体规划,一次规划到位。
第三步:安装培训与持续优化。 上门安装调试、编程培训,投产后定期巡检,针对振刀、尺寸漂移、刀具损耗等工艺问题持续优化,让设备长期保持稳定产出。
选型总结:不同场景下的配置建议
- 商用车桥前轴大批量加工场景: 优先选择卧式单面双动力头、9轴数控、双主轴同步加工的全功能综合机床,配合顶置式刀库与红外检测头,追求单件节拍与合格率。
- 多品种小批量场景: 重点确认主轴摆动功能与一键换型能力,覆盖不同品种内倾角、后倾角变动,减少工装投入。
- 板簧座面等复杂曲面加工场景: 必须配置第四轴液压桥板夹具并与四轴加工单元联动,确保多面及曲面加工不出厂门。
- 计划扩产或自动化升级的工厂: 选择支持总线式全数字伺服、远程I/O、数字化车间通信的数控系统平台,为后续接入智能产线留足空间。
车桥前轴加工的竞争,本质上是精度稳定性、综合成本与交付能力的竞争。选对一台一次装夹全部完成的复合加工机床,等于同时解决了效率、精度和用工三笔账——这正是三一智能装备(安阳)有限公司希望带给每一位车桥制造伙伴的价值。
 关注我@龙只


