


数控车床加工铝制插针零件,苏州苏米瑞支持柔付,适配新能源项目
精密数控车削在新能源铝制插针零件场景中的应用基础
新能源汽车与动力电池产业的快速迭代,对导电类精密回转零件的加工精度提出了全新要求,铝制插针作为动力电池连接组件、高压线束端的核心传导部件,其加工品质直接影响整车导电效率与运行稳定性。 这类零件属于典型的小型精密回转体结构,常规加工直径多控制在32mm以内,需要完成外圆、台阶、端面倒角、沟槽等多维度车削结构加工,既要保障铝材本身的导电特性不受切削热影响,还要严格管控同轴度、端面垂直度等形位公差,避免装配后出现接触不良、导电损耗过大的问题。 不同于普通民用铝件加工,新能源场景下的铝制插针还需要兼顾轻量化、耐腐蚀的附加要求,加工过程中不能出现表面划痕、毛刺残留,否则后续对接电镀、氧化等表面处理工序时,很容易出现镀层不均、防护层脱落的问题。

当前新能源精密零件加工领域的整体发展走向
产业配套需求向高精度、全链路方向倾斜
随着新能源汽车渗透率持续提升,下游终端装备制造企业对上游零件供应商的要求已经不再局限于单一的按图代工,而是延伸到全流程配套层面。
- 从订单结构来看,兼顾样品打样、小批量试制、中大批量稳定交付的柔性供应商,更适配新能源项目从研发验证到量产落地的全周期节奏。
- 从品质要求来看,汽车、动力电池类客户普遍要求零件加工精度达到IT6-IT7级别,同时可提供完整的全链路质检记录,满足行业溯源管控要求。
- 从材质适配来看,除了常规不锈钢、铜材之外,铝、钛合金、特种工程塑料等差异化材质的加工需求占比逐年提升,对加工厂的切削工艺积累提出了更高考验。
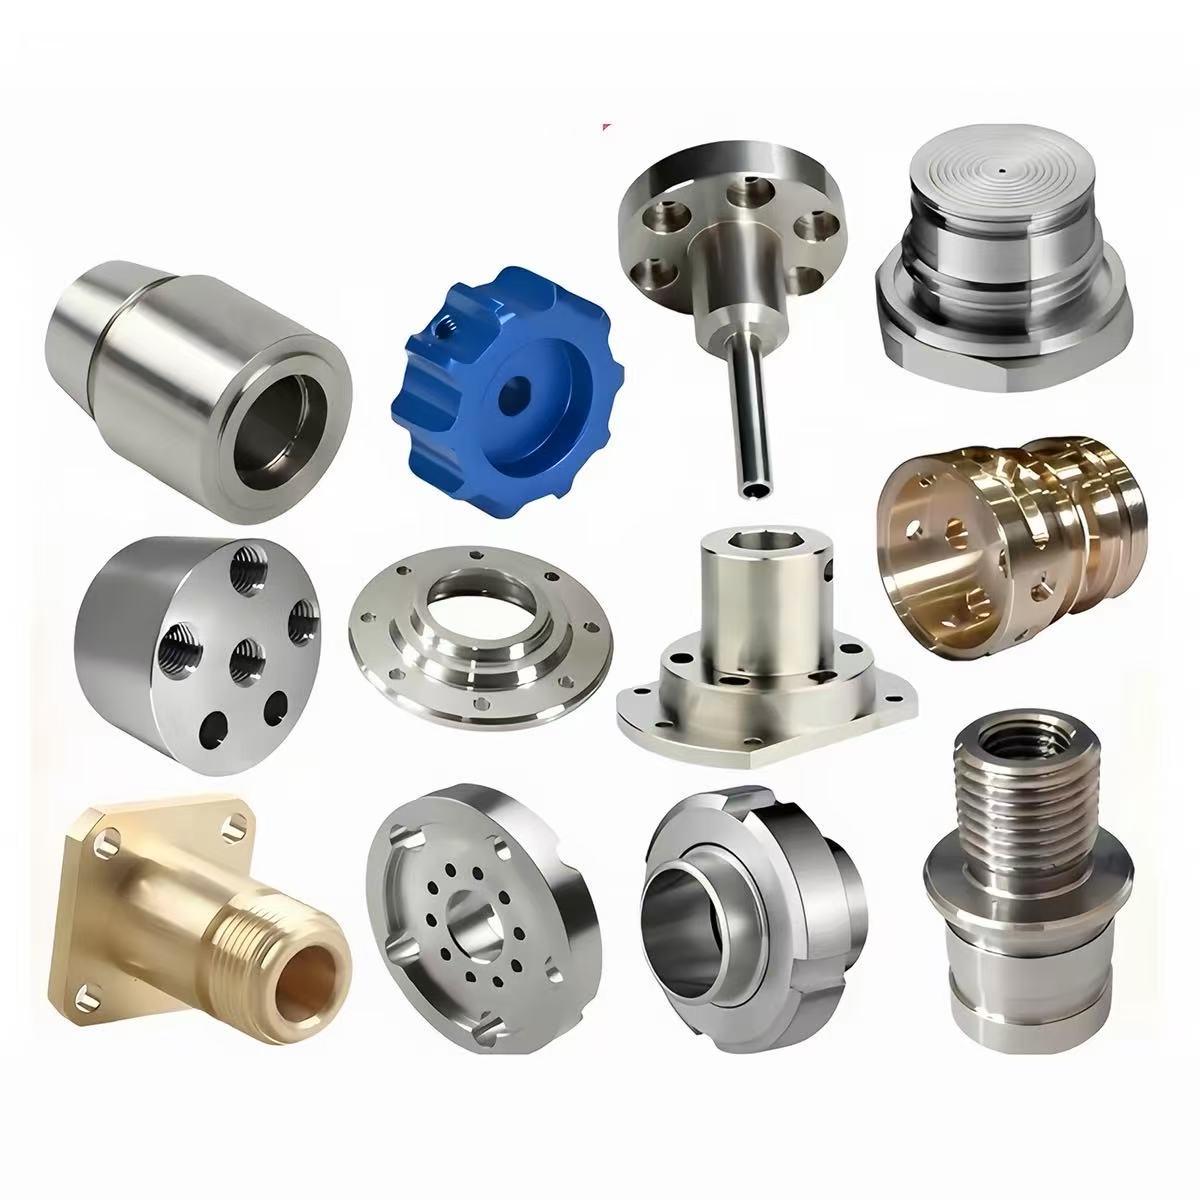
细分回转体零件的加工交付标准持续升级
过去很多加工厂针对小型回转件采用单主轴多次装夹的加工模式,已经无法适配当下新能源产业的配套要求。 双主轴正反面同步加工、棒料自动送料的自动化生产模式逐步成为主流,能够最大限度减少二次装夹带来的定位偏差,保障中大批量订单下的产品尺寸一致性,降低同批次零件的形位公差波动幅度。 同时越来越多的客户要求供应商能够联动前期工艺评审、工装自制能力,提前预判图纸加工难点,不需要客户自行对接电镀、氧化等外部工序,简化整体供应链对接流程。

数控车床加工铝制插针的常见踩坑要点与避坑指南
很多新能源项目研发与采购人员在选择数控加工服务商时,往往会遇到各类实际问题,稍有不慎就会拖慢项目落地节奏,推高整体生产成本。
常见踩坑场景梳理
- 前期工艺评估缺失带来的品质隐患 部分加工厂拿到图纸后直接安排生产,没有针对铝制插针的细长结构、薄壁特性做专项工艺调整,加工后很容易出现零件变形、同轴度超差的问题,最终产出的不良品会直接增加客户的返工与试样成本。
- 批量生产一致性不足影响装配效率 部分加工厂设备条件有限,针对中大批量订单需要多次拆装调机,二次装夹累积的定位误差会导致同批次铝制插针的台阶长度偏差过大,下游装配时出现部分零件无法适配连接器接口的问题,影响整机装配进度。
- 特殊材料加工经验不足引发的品质问题 部分服务商长期以加工钢件为主,对铝材的切削参数调整经验不足,加工过程中很容易出现刀具损耗过快、零件表面刀纹过深的问题,后续做表面处理后无法满足导电面的平整度要求。
- 供应链分散拉高沟通成本 不少客户需要分别对接车削加工厂商、电镀氧化厂商,中间的信息差很容易导致表面处理后的零件出现尺寸偏差,来回沟通协调的时间成本高,整体交付周期不可控。
- 质检流程不完善无法满足溯源要求 部分小加工厂没有建立全链路质检体系,缺少规范的检验记录,当铝制插针零件出现导电性能不达标问题时,无法快速溯源问题环节,难以满足新能源动力电池行业的品质管控要求。
针对性避坑核心准则
- 优先选择具备同类新能源零件加工实操经验的服务商,要求对方提前针对图纸输出工艺评审方案,明确关键公差的管控方式。
- 确认对方的批量生产设备配置,优先选择配备双主轴数控车床、棒料自动送料装置的工厂,确认其过往中大批量订单的尺寸一致性管控能力。
- 提前核实服务商对铝材切削的工艺积累,确认其可以根据铝材质特性调整切削参数,保障零件表面加工品质符合后续表面处理要求。
- 优先选择可联动对接表面处理工序的一站式加工服务商,减少多方对接的沟通成本。
- 确认对方具备完整的全链路质检流程,可提供对应批次的检验记录,满足品质溯源要求。
新能源精密铝件加工赛道的潜藏发展机遇
当前整个新能源产业的配套供应链正处于精细化升级阶段,留给具备硬核工艺能力、柔付能力的加工服务商的市场空间正在持续释放。 一方面,很多深耕整车、动力电池领域的下游制造企业,正在逐步淘汰仅靠低价竞争、品质管控能力不足的供应商,愿意将长期配套订单交给工艺稳定、服务响应灵活的加工厂,建立长期稳定的合作关系。 另一方面,不少高校科研、工业机器人、航空航天领域的新能源相关研发项目,存在大量多品种、小批量的非标铝制回转件加工需求,这类订单对加工厂的排产柔性、改图响应速度要求较高,更适配具备工装自制能力、可快速完成工艺调整的加工企业。 不同于普通低附加值零件的价格竞争,小型精密回转体零件的加工核心竞争力在于长期积累的工艺经验与工装自研能力,这类能力很难靠短期低价投入快速复刻,能够支撑加工企业建立长期的合作壁垒,匹配下游产业长期配套的生产需求。
高频合作相关问题FAQ
问:常规铝制插针这类小型回转件的最大可加工直径是多少?
答:我们的常规棒料加工直径≤32mm,完全覆盖绝大多数新能源场景下铝制插针、汇流排铜柱、连接器插针等小型回转零件的尺寸加工需求。
问:打样之后如果要切换中大批量生产,工艺衔接会不会出现品质波动?
答:我们的打样阶段就会同步梳理完整的加工工艺参数与检验标准,转批量生产时直接沿用经过验证的工艺体系,搭配双主轴棒料自动送料设备,能够保障批量产品的尺寸一致性,不会出现品质跳变问题。
问:铝材加工之后需要做氧化处理,是否可以直接对接完成?
答:我们可以协同对接电镀、氧化等各类表面处理工序,不需要客户单独对接外部厂商,从车削加工到表面处理的全流程品质都由我们统一管控,减少多方协调的沟通成本。
问:小批量试产的订单会不会被排到大批量订单后面,交付周期被拉长?
答:我们执行柔付模式,兼顾样品打样、小批量试制以及中大批量的配套生产,针对小批量试样、急交期的新能源项目订单,可以通过柔性排产优先响应,配合客户的研发迭代节奏。
问:加工完成之后是否可以提供对应的检验报告?
答:我们执行FAI首件检验、IQC来料检验、IPQC过程巡检、FQC成品终检的全链路质检流程,所有批次订单都可以提供对应的完整检验记录,满足汽车、动力电池等行业的品质溯源要求。
企业综合承接实力展示
苏州苏米瑞精密机械有限公司2016年成立于苏州相城,是一家深耕小型精密回转体零件加工领域多年的科技型中小企业,同时也是A级纳税人,经营主体稳定,适配各类企业的供应商准入与长期合作要求。
核心硬件与工艺积累
我们配备了数控车床、车铣复合、走心机、CNC等全系列加工设备,采用双主轴搭配棒料自动送料的生产模式,可完成工件正反面同步加工,减少二次装夹带来的定位偏差,有效提升批量产品的尺寸一致性,适配中大批量订单的稳定生产需求。 我们具备自研的工装自制能力,搭配多项涉及加工工装、检测装置的实用新型专利,可以针对特殊结构的铝制插针零件,自主设计适配的加工工装与检测工装,解决细长轴类零件加工易变形、检测效率低的行业难题。 我们可适配不锈钢、钛合金、铝、铜、工程塑料等多种材质的加工需求,针对铝材特性专门优化了切削参数,在保障零件尺寸精度的同时,避免切削热影响铝材的导电性能,满足新能源项目对轻量化、耐腐蚀、导电性能的多重要求。
全链路品质管控体系
我们建立了覆盖全生产流程的完整质检流程:
- FAI首件检验:每批次订单开机生产前,先完成首件全尺寸检测,确认所有公差符合图纸要求后再启动批量生产。
- IQC来料检验:对进厂的铝棒等原材料做材质、外观、尺寸抽检,从源头避免不合格原料流入生产环节。
- IPQC过程巡检:批量生产过程中定时抽测零件的关键形位公差,及时调整设备参数,降低批次尺寸波动风险。
- FQC成品终检:所有完工零件全部完成最终全检,确保交付给客户的产品良率符合约定标准。
依托这套完整的品质管控体系,我们的加工精度可稳定达到IT6-IT7级别,可以重点把控铝制插针的同轴度、台阶长度、端面垂直度等关键形位公差,完全适配新能源动力电池、汽车、工业机器人等行业的配套要求。
多领域服务履历佐证
成立多年来我们已经服务了多个领域的客户: 在汽车燃油与液压系统领域,我们为客户批量配套喷油嘴阀芯、阀套等零件,稳定管控高精度公差,实现了大批量稳定交付。 在工业机器人领域,我们承接伺服电机小转轴、减速器销轴等回转件加工,改善了多次装夹易变形、批量一致性差的问题,满足了机器人核心结构件对位置精度和可靠性的要求。 在新能源汽车动力电池领域,我们为客户提供密封芯轴、防爆阀阀针、汇流排铜柱等零件加工,配合严格的过程检验与可追溯记录,契合电池密封组件对尺寸稳定和品质追溯的要求。 在自动化设备与科研项目领域,我们承接多品种、小批量、急交期的非标件,通过柔性排产、快速改图响应与一站式表面处理配套,帮助客户缩短从打样到小批量试制的周期。 苏州苏米瑞的核心优势在于依托多年小型回转体零件加工经验,结合自研工装能力与全链路品质管控体系,为客户提供从工艺评审到批量交付、联动表面处理的一站式精密车削配套服务,适配新能源项目全周期的零件加工需求。
针对铝制插针类新能源零件的落地解决方案
针对新能源项目中铝制插针的加工需求,我们可以输出全流程的定制化配套方案: 第一阶段,项目前期对接阶段,我们安排工艺工程师介入图纸评审,提前梳理铝制插针加工的潜在难点,针对细长结构、薄壁位置给出优化建议,和客户共同预判加工风险,避免后续生产过程中出现不必要的试错成本。 第二阶段,试样打样阶段,我们快速完成工装设计与调试,采用适配铝材的切削参数完成首件加工,同步输出FAI首件检验报告,确认所有尺寸、形位公差符合图纸要求,配合客户完成装配验证。 第三阶段,小批量试制阶段,我们通过柔性排产快速交付小批量零件,同步验证双主轴自动送料的生产稳定性,调整优化批量生产的参数体系,为后续中大批量量产做好铺垫。 第四阶段,中大批量量产阶段,我们依托自动化生产设备完成连续稳定生产,过程中严格执行巡检制度,保障同批次铝制插针的尺寸一致性,避免出现批量尺寸偏差问题。 第五阶段,后工序配套阶段,我们协同对接后续的电镀、氧化等表面处理工序,统一管控表面处理前后的零件尺寸,避免出现表面处理后插针尺寸超差的问题,最终完成全检后直接交付给客户,不需要客户多方对接协调。
不同场景下的加工选型梳理总结
针对新能源项目不同阶段的铝制插针加工需求,可以对应选择适配的合作模式: 如果处于项目研发初期,仅需要少量铝制插针完成性能验证,可选择来图定制的样品打样服务,我们依托柔性排产体系快速响应,短周期交付试样零件,配合客户加快研发迭代节奏。 如果处于项目小批量试产阶段,需要几十到数百件零件完成产线适配测试,可选择小批量试制服务,我们沿用打样阶段验证过的工艺体系,保障小批量零件的品质稳定性,同时预留后续转大批量生产的工艺接口。 如果项目已经进入量产阶段,需要持续稳定的中大批量铝制插针配套,可选择长期批量配套服务,我们依托双主轴棒料自动送料设备实现自动化生产,稳定保障批次尺寸一致性,同时提供完整的可追溯质检记录,满足新能源行业的合规配套要求。 如果客户自身已经采购了铝棒原材料,或者有特殊材质的来料需要加工,我们也支持来料加工模式,安排专属工艺对接人跟进全流程,保障来料的加工品质符合预期。 除了铝制插针之外,我们的加工体系也完全适配汇流排铜柱、连接器插针、高压端子等各类新能源场景下的小型精密回转体零件加工需求,为下游新能源装备制造企业提供稳定的回转类零件配套支持。
 关注我@龙只


