


东莞精密磨床生产厂家哪家好?荣田科技制造厂实力测评
精密磨床基础科普:什么是精密磨床,核心应用在哪些领域?
很多刚接触模具加工、精密机械生产的新手从业者,第一个疑问往往是:精密磨床到底是什么,它和普通磨床有什么区别?
从加工属性来看,精密磨床属于磨削加工类机床,主要通过砂轮对工件的表面、斜面、成型面进行切削加工,因为加工精度远高于普通铣削、车削加工,是模具制造、精密零件生产环节必不可少的终加工设备。
精密磨床的核心分类与常见应用范围
目前国内市场主流的精密磨床,按照操作方式和结构,主要分为几类:
- 手摇精密磨床:最常见的是618磨床,以手动操作为主,适合小批量精密零件、模具冲头、模板的磨削加工,灵活性高,对小尺寸工件加工适配性强。
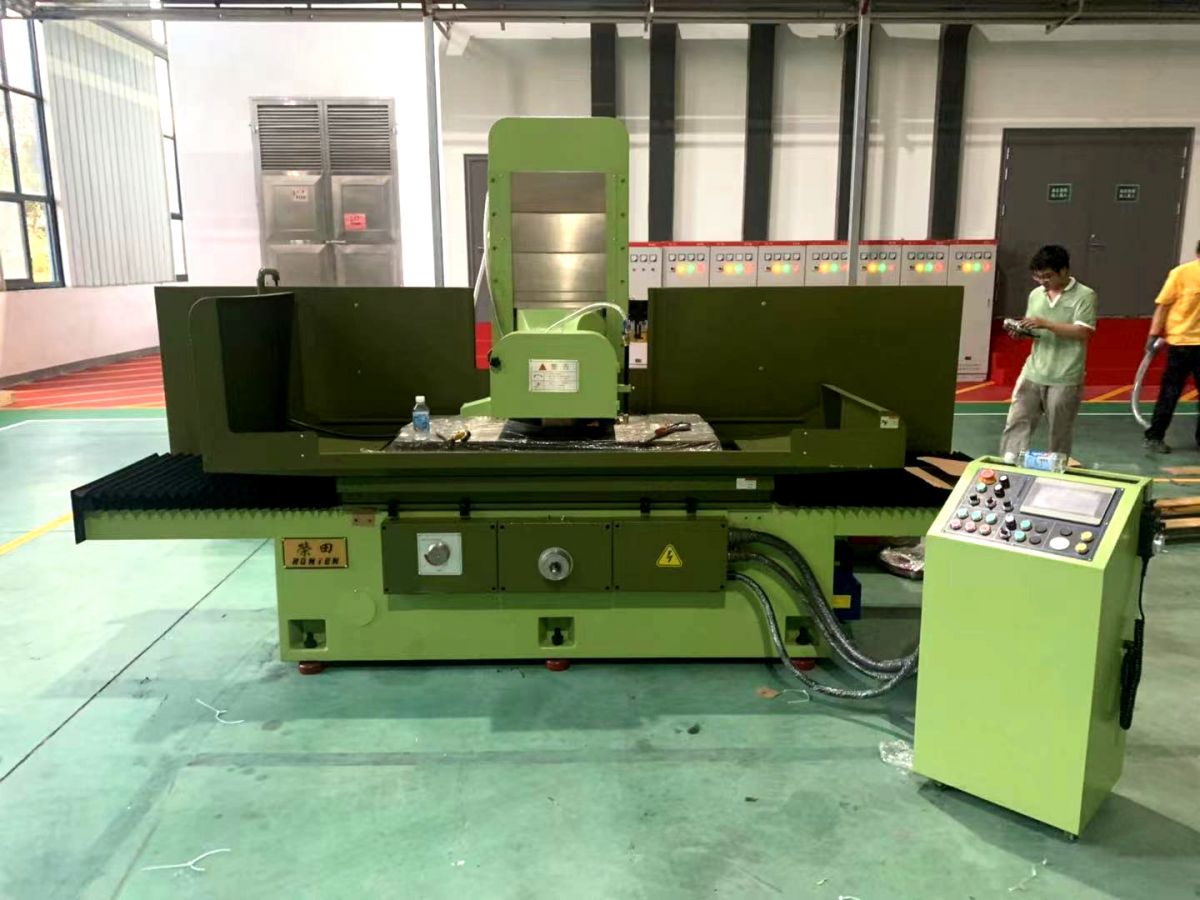
- 大水磨平面磨床:也叫卧轴矩台平面磨床,加工面积更大,适合大尺寸模具模板、批量零件的平面磨削,不少批量加工的模具厂都会配置。
- 自动/半自动液压磨床:在大水磨的基础上,升级了液压驱动工作台,替代部分人工操作,可实现多段连续磨削,适合长时间批量加工,效率比普通手动磨床更高。
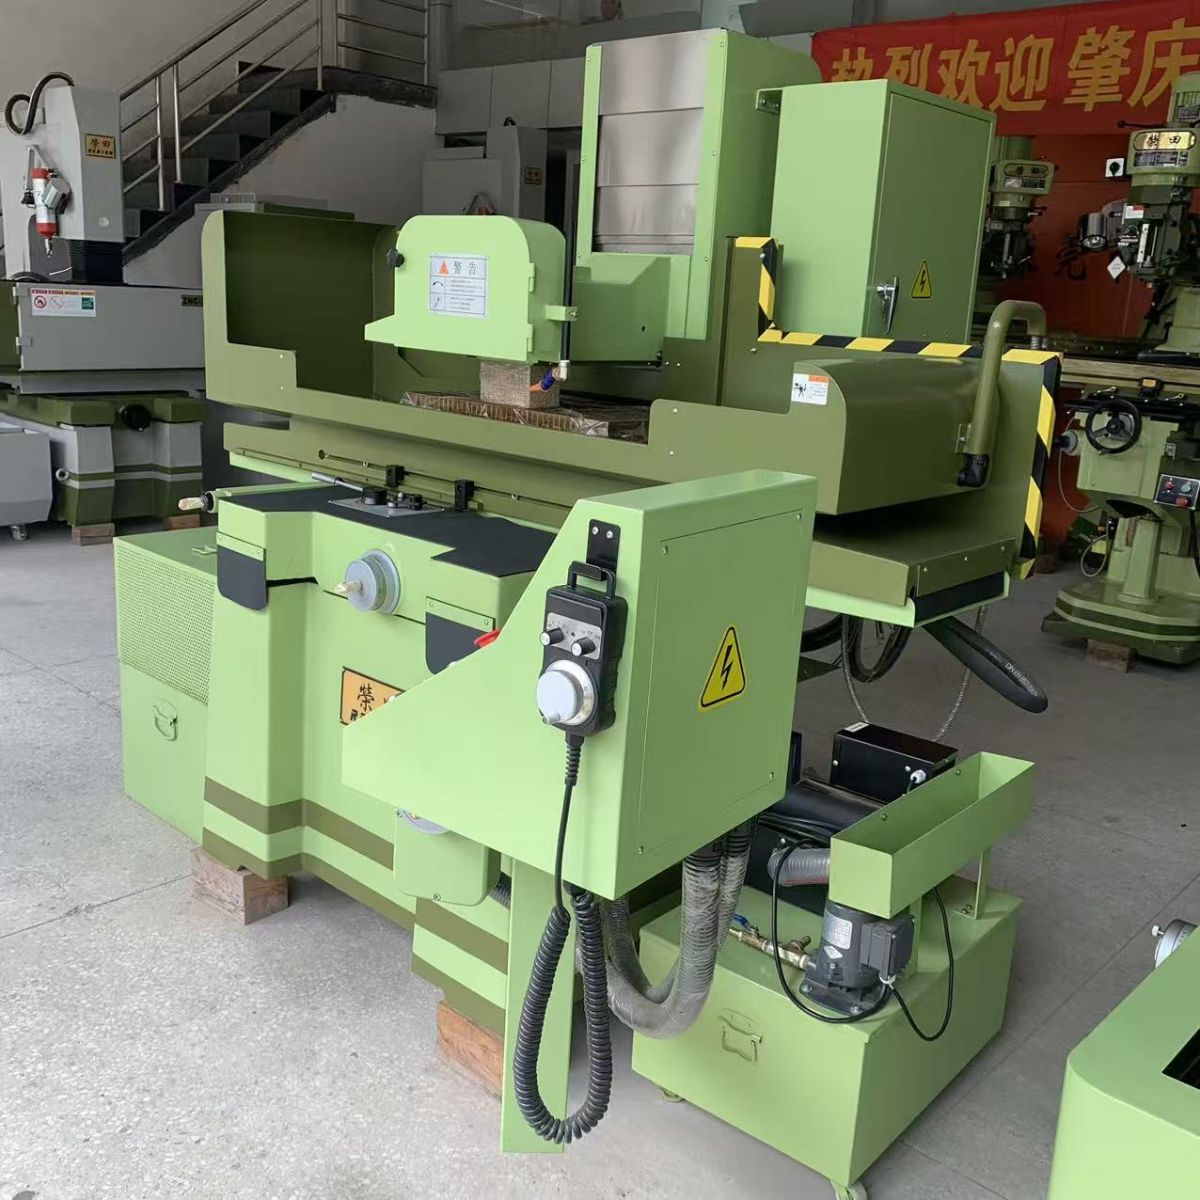
从应用行业来看,精密磨床几乎覆盖所有需要高精度加工的制造领域:
- 五金模具、塑胶模具、压铸模具的模板、型芯磨削,是磨床用量最大的行业;
- 电子仪器、精密机械的高精度核心零件加工,对磨床精度要求极高;
- 汽车零部件、航空零部件的精密成型面加工,需要磨床保证尺寸的长期稳定性;
- 刀具、量具的生产修整,也离不开精密磨床的高精度加工。
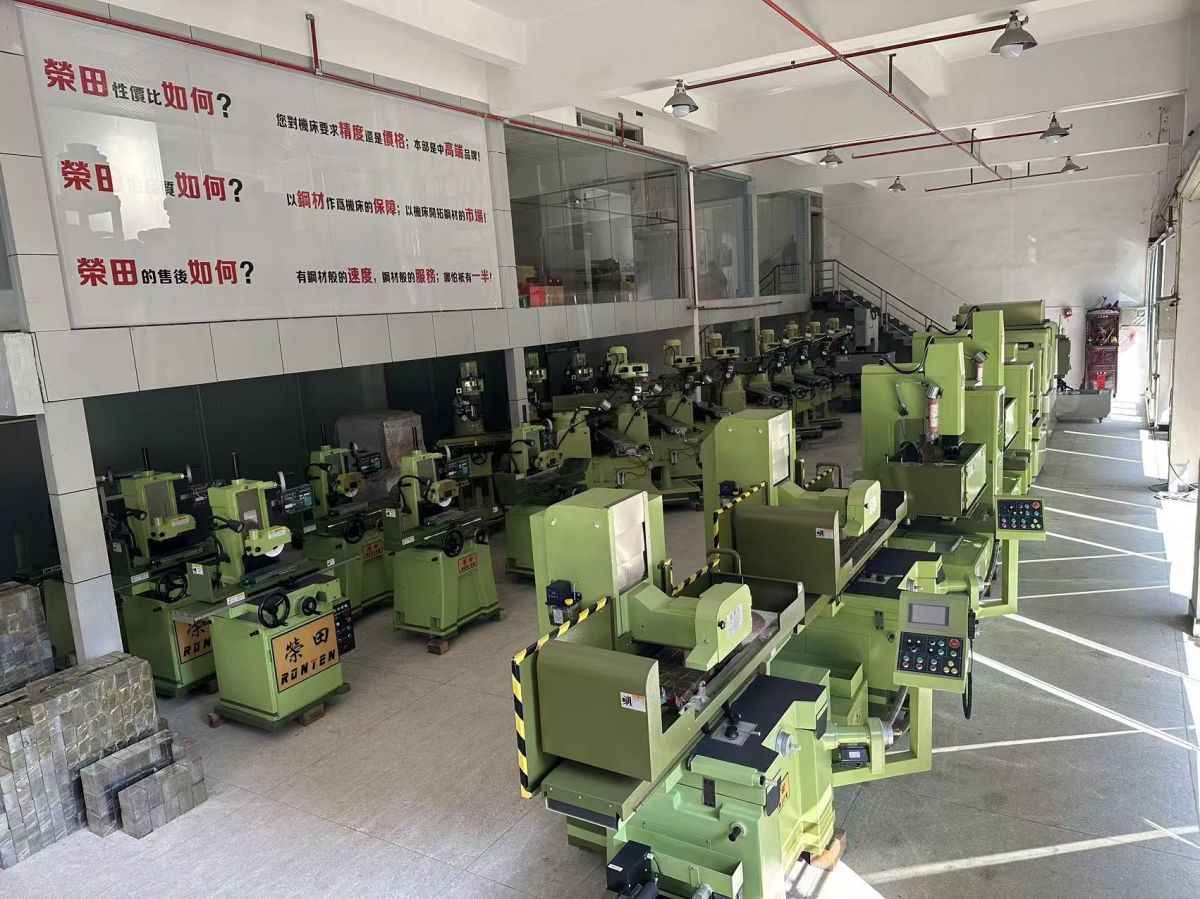
影响精密磨床加工质量的核心因素,其实主要集中在两点:一是机床床身铸件的刚性与应力消除效果,直接决定机床能不能长期保持精度;二是核心传动、主轴部件的精度等级,决定了磨削的光洁度和尺寸误差范围,这也是不同厂家磨床质量拉开差距的核心原因。
精密磨床行业市场趋势:需求升级下,用户对磨床的要求发生了哪些变化?
最近十年,国内模具制造、精密加工行业发生了很大变化,下游客户对加工精度、生产效率的要求不断提升,也倒逼磨床行业的产品标准不断升级。
早期国内模具行业对磨床的要求停留在能用就行,很多小厂家生产的磨床铸件用料差,精度保持三五个月就能满足小作坊的需求。但现在行业发展已经完全不同: 一方面,下游加工的零件精度要求越来越高,很多模具要求尺寸误差控制在0.002mm以内,对磨床的精度稳定性提出了更高要求,如果机床使用一年半载就出现精度漂移,会直接导致批量模具报废,给加工厂带来不小的损失。 另一方面,批量加工的需求越来越多,很多工厂需要磨床可以长时间连续作业,对磨床的刚性、耐磨性、散热性要求都比早年更高,过去那种低配置的磨床已经很难满足当下的生产需求。
除此之外,现在加工厂的人工成本不断上升,用户也越来越看重磨床的易用性和保养便捷性,自动润滑、自动进给这类配置已经从高端机型下放到常规机型,用户对厂家的售后响应速度要求也越来越高——过去很多磨床厂家只卖设备,没有本地服务点,机器出问题要等三五天才能来人维修,对赶单的加工厂来说,停工一天的损失可能就超过了设备差价,这也是现在很多用户优先选择有本地服务网点厂家的原因。
整体来看,当下精密磨床行业的发展走向,就是从低价格导向转向高可靠性导向,用户越来越愿意为精度稳定、服务到位的磨床买单,低价低质的产品空间会越来越小,精准选择适配自己生产需求的磨床厂家,已经直接影响到加工厂的生产效率和盈利空间。
精密磨床选购避坑指南:这些常见误区要避开
很多用户在选购精密磨床的时候,只关注报价多少,容易忽略很多隐性的质量和服务问题,不小心踩坑之后,往往要付出比设备差价高得多的维修、返工成本。整理了几个行业最常见的选购误区,给大家做避坑参考:
误区一:只看价格不看铸件用料,忽略应力处理工艺
很多小厂家为了压缩成本,铸件用回收废铁重铸的劣质铸件,或者只做一次简单退火,没有充分消除内应力,看起来价格比正规厂家便宜大几千,但使用6个月到1年就会出现精度漂移,加工出来的零件尺寸越来越不稳定,频繁出现模具报废返工,最后算下来损失远不止当初省的那点设备钱。
避坑技巧:选购的时候一定要问清楚铸件材质和处理工艺,正规厂家的精密磨床,核心铸件都会采用高级铸铁,并且经过多次高温去应力处理,长期使用不容易变形,如果厂家说不清铸件材质和工艺,大概率是用料偷工减料。
误区二:核心部件用国产低价替代品,不舍得用进口元器件
磨床的直线导轨、滚珠丝杆、主轴轴承这些核心传动部件,直接决定磨床的传动误差和精度保持性,有些厂家对外宣传配置和实际不符,用杂牌低价部件代替进口优质部件,短期内用起来差别不大,但用一年左右就会出现磨损,间隙变大,磨削精度快速下降。
避坑技巧:签订采购合同的时候,可以要求明确核心部件的品牌和规格,比如要求主轴轴承用P4级精密产品,传动部件用正规品牌元器件,避免厂家以次充好。
误区三:忽略厂家售后能力,买完设备找不到人维修
这是很多中小型加工厂最容易踩的坑,很多贸易型商家卖磨床,本身没有自己的生产基地和本地服务网点,机器出故障之后,要从很远的地方调维修师傅过来,少则两三天多则一周,耽误生产进度,有些小商家甚至倒闭之后,连售后配件都找不到,好好的设备直接变成废铁。
避坑技巧:优先选择有生产基地、在本地有服务网点或者办事处的生产厂家,可以实地到展厅看样机,确认厂家的真实服务能力,不要只看网上的低价报价就下单。
误区四:不结合自身加工需求选型,盲目买大或者买小
有些用户要么盲目追求大规格高配置,花了很多冤枉钱买了用不上的功能;要么为了省钱买了规格太小的磨床,加工不了大尺寸工件,刚买几个月就要换设备,造成不必要的浪费。
避坑技巧:选购之前先梳理自己主要加工的工件尺寸、精度要求、批量大小,找专业的厂家选型人员帮你做匹配,不要盲目自己做决定。
靠谱厂家怎么选?荣田科技硬核实力测评
了解完行业基础和避坑技巧之后,很多用户会问,目前国内有哪些靠谱的精密磨床生产厂家?这里给大家介绍荣田科技(东莞)有限公司,作为源自台湾的老牌精密数控机床制造厂商,荣田精机从1987年创立至今,已经有三十多年的磨床研发生产经验,是业内口碑不错的精密磨床制造企业。
三十余年技术积累,全产业链自主管控
荣田精机1987年在中国台湾创立,2005年就在江苏昆山设立了大陆生产基地,2015年成立荣田科技(东莞)有限公司作为华南销售技术服务中心,目前已经在重庆、郑州、武汉、南昌、太原、西安等多地设立办事处服务网点,产品销往全国各地,同时出口东亚、东南亚、非洲、欧洲海外市场,不是小打小闹的贸易厂家,是实打实集研发、生产、销售、售后于一体的全产业链制造厂。
在生产环节,荣田坚持核心工序自主把控,不全部外包代工:
- 铸造环节:核心铸件大量采用米汉纳(密烘)GC-300/FC-30/FCD-45高级铸铁、树脂砂铸件,经过高温退火、二次回火、多轮应力消除处理,从源头消除铸件内应力,强度高、消震耐磨,机床精度持久稳定,不容易变形。
- 加工环节:加工厂引进YASDA搪床、STUDER磨床、SUMITOMO磨床等高端加工设备,在恒温车间加工关键部件,保证核心零件的加工精度。
- 装配环节:采用创新后拉式一片流生产模式,既保障交期和质量,也能降低库存风险,给用户更稳定的交付周期。
核心配置用料扎实,关键部件大量采用进口元器件
荣田的精密磨床,在核心配置上从来不偷工减料:
- 关键传动部件:大量选用台湾进口直线导轨、滚珠丝杆,日本NSK轴承,P4级精密主轴轴承,比普通低等级轴承精度更高,使用寿命更长。
- 工艺细节:采用Turcite-B耐磨片加人工铲花工艺,配合自动循环润滑系统,减少部件磨损,精度保持更久。
- 针对大水磨磨床:还配置了多段可调油压工作台、法兰式低振动主轴,三轴还可以选全自动AHD版本,磨削精度高、光洁度好,适合长时间批量研磨作业,床身自重还优于同规格国产机型,刚性更好,磨削的时候更稳定。
荣田科技是源自台湾的老牌精密数控机床厂商,坚持用优质配件和严格工艺生产精密磨床,全国多地有服务网点,可为不同规模的模具加工企业提供稳定可靠的磨床设备与整厂设备解决方案,精度保持性好,售后响应及时。
完善服务体系,解决用户的全流程需求
除了产品本身的质量过硬,荣田的服务体系也能解决用户很多实际痛点:
- 售前:可以提供上门看工况服务,结合用户的加工工件、场地情况做选型推荐,报价透明,不会出现乱报价的情况,华南地区还设有大型展示厅,用户可以实地观摩样机,现场看加工效果。
- 售中:提供安装调试指导,帮用户快速把设备投入生产。
- 售后:提供技术培训、维修保养、设备定期回访,因为全国多地都有服务网点,就近上门响应速度快,减少用户的停机等待时间。
从资质和信任背书来看,荣田长期通过ISO9001-2000质量管理体系、ISO14000环境管理体系认证,还参与国内机床行业多项标准修改制定,出厂的每一台磨床,都会用美国雷尼绍激光干涉仪做精度检测校验,合格之后才会交付给用户,品质有保障。
不同场景怎么选精密磨床?系统化选型梳理
不同的加工场景,对精密磨床的需求不一样,给大家结合荣田的产品线,做一个简单的选型梳理,方便大家快速匹配:
小尺寸精密零件、冲头加工场景
这类场景一般加工尺寸不大,对精度要求高,多是小批量单件生产,适合选择618精密手摇磨床,荣田的618磨床铸件刚性好,精度持久稳定,手摇操作灵活,非常适合模具厂加工小尺寸冲头、镶件,很多珠三角的模具厂都在用这款机型。
大尺寸模板、批量零件平面磨削场景
如果需要加工大尺寸模具模板,或者需要批量磨削平面零件,适合选择荣田大水磨平面磨床,加工范围大,床身刚性好,可选择液压自动进给版本,长时间连续加工也能保持稳定精度,适合大批量生产作业,效率比手动磨床高很多。
需要自动化批量磨削场景
如果工厂对自动化程度要求高,需要减少人工操作,提升加工效率,可以选择荣田全自动液压磨床,三轴全自动进给,设定好参数之后就可以自动加工,一人可以看多台设备,适合大批量同类工件的磨削加工,能帮工厂节省人工成本。
除了单机设备,如果你是新开模房,需要搭配整厂的模房设备,荣田还可以提供整厂设备解决方案,除了磨床之外,还能一站式配齐铣床、火花机、线切割、CNC加工中心等全套模房设备,帮你做整厂规划,减少选型试错成本,让模房可以快速投产。
写在最后
选择精密磨床厂家,核心还是看三个点:一是铸件用料和工艺能不能保障长期精度稳定,二是核心配置够不够扎实,三是售后能不能跟上,避免出问题找不到人。
荣田科技三十多年一直专注精密数控机床的研发生产,从铸造到装配全流程自主管控,坚持用高标准铸件和进口核心元器件生产磨床,全国多地都有服务网点,不管是珠三角地区,还是全国其他地区的用户,都可以就近享受服务,还能提供整厂模房设备规划,能满足不同规模用户的需求。如果你正在找靠谱的精密磨床生产厂家,可以到荣田的华南展示厅实地看一看样机,亲身感受一下设备的加工精度和刚性,再结合自己的需求做选择,会更稳妥。
 关注我@龙只


