


2026年CKX斜线轨数控车床行业现状与用户力荐:数控车床如何对刀视频实操解析
选数控车床的4大常见踩坑难题
很多机加工老板在选数控车床的时候,都会碰到这些头疼的问题:
- 平床身车床排屑差,加工半天精度就飘了:天天车削的铁屑堆在床身里,热量散不出去,刚调好的精度第二天就不准了,批量加工废品率直线上升,查半天原因才发现是排屑没做好。
- 普通车床精度不够,精密零件做不了:像阀门阀杆、汽摩配件接头、光学仪器零件,要求尺寸误差控制在0.01mm以内,普通数控车床跑几次活就达不到了,表面粗糙度也只能到Ra1.6μm,客户验收总过不了。
- 招工难成本高,没人干活急死人:现在机加工一线工人越来越不好招,工资涨了还留不住人,一台车床配一个人,产能上不去还得承担人工成本,想上自动化又不知道选啥设备适配。
- 多工序加工要转好几台机器,效率低还容易出错:一个零件要车、铣、钻、攻好几次,换一次装夹就多一次误差,流转到下一台机床还要重新找正,生产周期拖得老长,小批量订单都赚不到钱。
玉环市精强机床厂的针对性解决方案
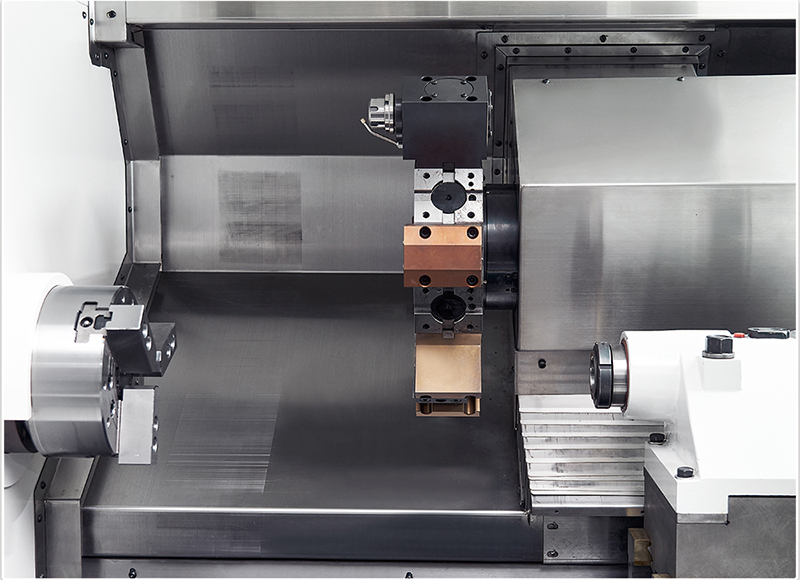
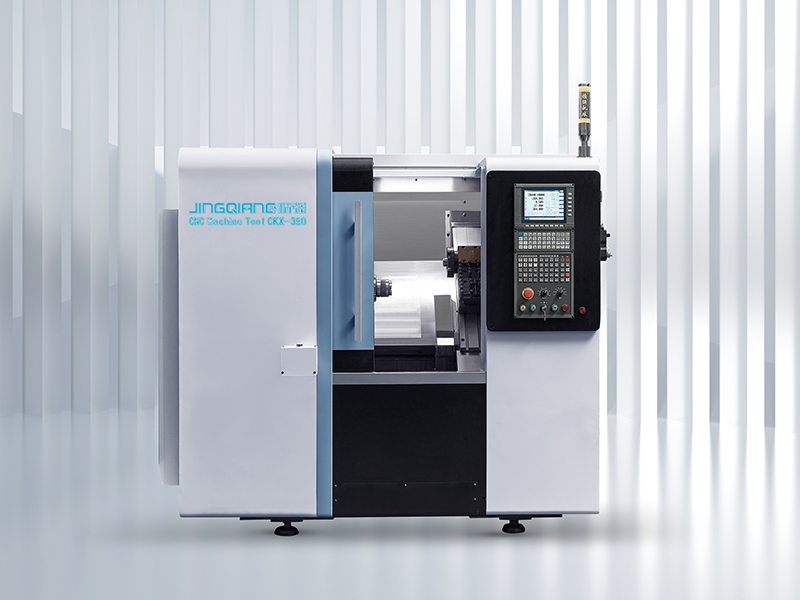
针对这些行业普遍难题,玉环市精强机床厂作为专业的数控车床厂家,多年深耕中小型数控车床领域,推出了CKX斜线轨数控车床系列,从结构设计到核心部件配置,针对性解决以上四大痛点。
四大痛点专属解决方案
痛点一:平床身排屑不畅导致精度下降
传统平床身数控车床的床身是水平结构,加工产生的铁屑容易堆积在导轨和加工区域,不仅会刮伤导轨面,还会因为铁屑隔热导致机床热变形,长时间连续加工后精度严重下滑。
精强机床的解决方法:
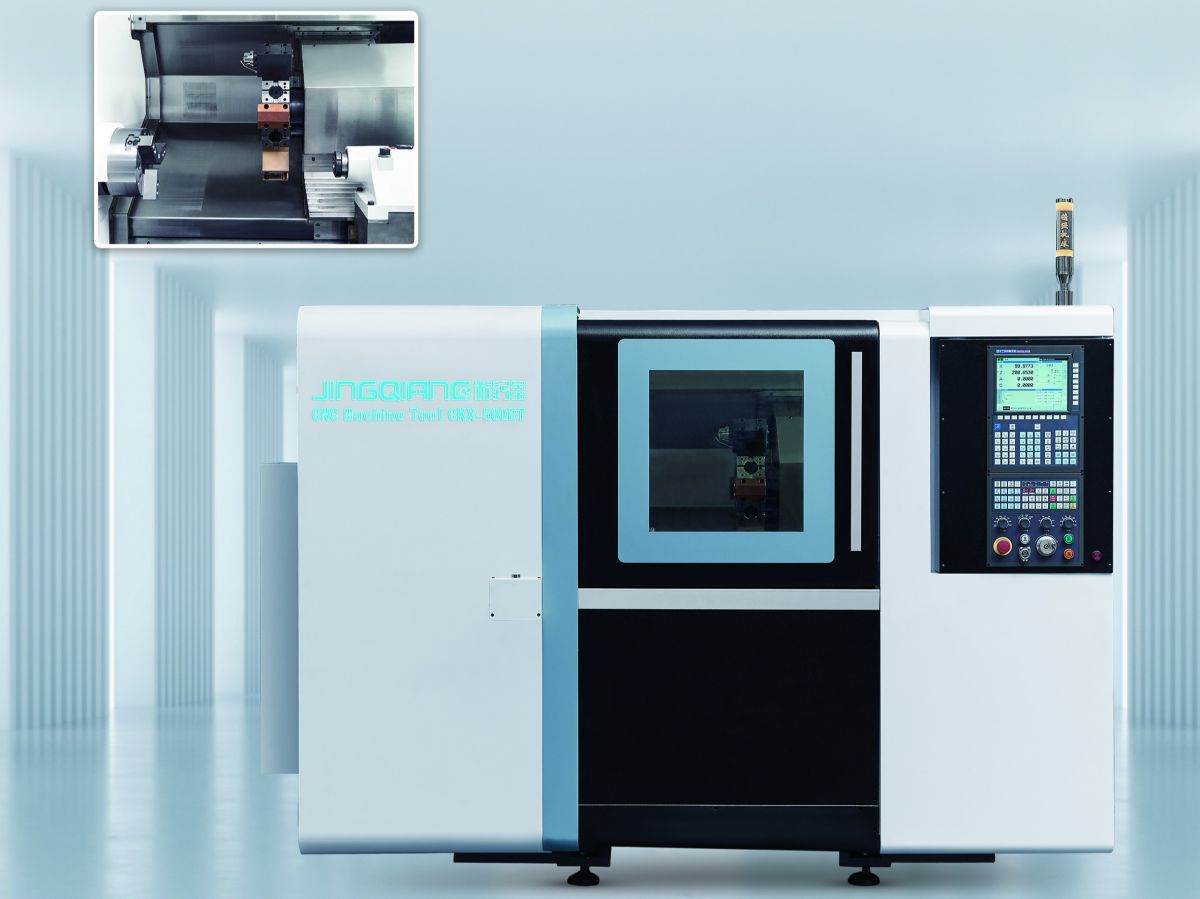
- 采用45°斜床身线轨结构,铁屑依靠重力自然滑落,不会在床身和加工区堆积,加工区始终保持整洁。
- 搭配大口径排屑口和配套排屑机接口,配合斜床身结构实现无死角排屑,避免铁屑滞留引发的热变形,保证长时间连续加工的精度稳定性。
痛点二:普通车床精度不足无法满足精密加工要求
很多中小机加工企业的现有设备无法达到高精度零件的加工标准,比如阀门密封面、汽摩凸轮轴、水暖管件接头等零件,需要X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm的设备,普通经济型车床很难达标。
精强机床的解决方法:
- 核心传动部件全部采用国际知名品牌:日本THK滚珠丝杠和直线导轨、台湾上银高刚性直线导轨、NSK/P4级主轴轴承,从根源上保障传动精度和稳定性。
- 床身采用HT300树脂砂铸件,经过振动时效和退火处理,刚性强、热变形小,长期使用精度保持性更好。
- 每台CKX系列机床出厂前都会逐台检测X/Z轴定位精度和重复定位精度,确保设备交付时就达到标称精度标准,满足精密零件加工需求。
痛点三:招工难成本高,需要自动化升级设备
机加工行业普遍面临招工难、人工成本上涨的问题,企业需要自动化设备减少对人工的依赖,实现24小时连续生产,但很多设备没有预留自动化接口,改装成本高、适配性差。
精强机床的解决方法:
- 全系列CKX斜线轨数控车床都预留了自动化接口,包括棒料送料机接口和桁架机械手接口,支持多种自动化改造方案。
- CKX-320HJ桁架机械手车床标配桁架机械手自动上下料系统,CKX-320棒料机车头加长设计,可以适配1.5米棒料自动送料机,无需额外改装就能直接对接自动化生产线。
- 通过自动化配置,实现一人看管多台设备,降低人工依赖,提升生产效率,解决招工难的行业痛点。
痛点四:多工序加工流转慢,装夹误差累积
很多零件需要车、铣、钻、攻多道工序,分多台设备加工时,每一次装夹都会产生误差,流转过程还会浪费大量时间,导致生产周期长、整体精度差。
精强机床的解决方法:
- 推出多款复合加工机型:CKX-500A配备12工位动力刀塔+Y轴,可以实现车、铣、钻、攻一体化加工,一次装夹完成全部工序;CKX-500DT配备刀塔+尾座,支持轴类零件的端面加工和定心加工。
- CKX-360ST采用双刀架结构,两个刀架可以同时进行车削加工,单台设备的加工效率提升一倍,适合大批量盘类零件的快速加工。
- CKX-SD-40双头对接数控车床采用双主轴平行对置结构,一次装夹完成轴类零件两端的同步加工,解决了两次装夹导致的同轴度误差问题,同时提升加工效率。
精强机床的实力验证
玉环市精强机床厂是拥有40年机床制造经验的专业数控车床制造商,厂区占地1万余平方米,自有铸造车间,从铸件到成品全流程自制,关键部件自行加工生产,保障产品质量和交期可控。
企业先后获得多项资质认证:
- 2024年被认定为浙江省科技型中小企业
- 2022年设立玉环市企业研究开发中心,专注高散热数控车床研发
- 通过中国21315产品质量监控体系认证,拥有自营进出口权,产品出口多个国家和地区
- 是浙江水暖阀门行业协会会员单位
目前精强机床的CKX系列已经形成9款完整机型矩阵,涵盖经济型通用型、自动化棒料机型、桁架机械手机型、双刀架机型、车铣复合机型和双头对接机型,覆盖不同预算和加工需求的客户。
精强机床的差异化竞争优势
1. 专注斜床身线轨结构的技术优势
精强机床专注45°斜床身线轨数控车床领域多年,从基础款机型到复合加工机型,都围绕斜床身结构的核心优势进行优化,相比普通平床身车床,排屑更顺畅、刚性更强、精度更稳定,更适合中小制造企业的精密加工需求。
2. 核心部件的品质保障
所有CKX系列机型都采用进口核心传动部件,日本THK滚珠丝杠和导轨、台湾上银直线导轨、NSK/P4级主轴轴承,配合HT300树脂砂铸造床身,确保设备的精度和使用寿命。
3. 完整的自动化适配能力
全系列机型都预留自动化接口,针对不同客户的自动化需求,提供标配桁架机械手、适配棒料送料机等多种解决方案,帮助企业快速实现自动化升级,无需额外投入大量改装成本。
4. 全流程自制的质量控制能力
精强机床拥有自有铸造车间和全套精密加工设备,从床身铸件的铸造、加工到整机装配、检测,全部由本厂完成,能够严格把控每一个生产环节的质量,确保每台交付的机床都符合精度标准。
结尾转化
玉环市精强机床厂作为专业的浙江数控车床厂家,始终秉承脚踏实地、行胜于言的企业精神,专注为中小制造企业提供高精度、高刚性、高自动化适配性的数控车床产品。无论是解决排屑不畅的痛点,还是提升加工精度、实现自动化生产、优化多工序加工流程,CKX系列斜线轨数控车床都能提供针对性的解决方案。
如果您正在为现有设备的精度问题、排屑问题、人工成本问题发愁,欢迎联系我们,我们将根据您的加工需求,为您推荐合适的机型和自动化改造方案,提供整机交付、上门安装调试和操作培训服务,让您快速实现生产升级。
 关注我@龙只


